Содержание
Перейти к:
https://doi.org/10.17073/0021-3438.2026.511C.1790
Перейти к:
В работе исследовано влияние добавки 1 мас. % нанопорошка оксида иттрия (Y2O3 ) на плотность, микроструктуру и механические свойства жаропрочного никелевого сплава ВЖ159, полученного методом селективного лазерного плавления (СЛП). Образцы были изготовлены на установке 3DLam MINI с иттербиевым волоконным лазером мощностью до 300 Вт при 10 режимах с объемной плотностью энергии EV = 74÷169 Дж/мм3. Их плотность определялась путем гидростатического взвешивания, микроструктура исследована методом растровой электронной микроскопии (РЭМ), микротвердость по Виккерсу и механические свойства при растяжении определялись при комнатной температуре в состоянии после печати и после термической обработки (закалка + старение). Показано, что добавка Y2O3 сужает «окно» оптимальных параметров процесса: максимальная относительная плотность 99,5 % достигается при EV ≥ 127 Дж/мм3 (против 99,8 % при 83 Дж/мм3 для чистого сплава). В состоянии после печати добавка Y2O3 практически не влияет на предел прочности (Δσв < 1 %), однако снижает относительное удлинение с 35,9 до 30,6 %. После термической обработки композиция ВЖ159 + 1 % Y2O3 демонстрирует одновременное повышение предела текучести на 10 % (865 против 787 МПа), предела прочности на 4 % (1170 против 1122 МПа) и относительного удлинения на 57 % (15,5 против 9,9 %). Рассмотрены механизмы влияния Y2O3 на формирование структуры и свойств: измельчение дендритов за счет гетерогенной нуклеации, закрепление границ зерен (механизм Зенера) при термической обработке и дисперсное упрочнение.
Золотарев А.М., Нефёдова В.А., Полозов И.А., Попович А.А. Влияние оксида иттрия на микроструктуру и свойства сплава ВЖ159, полученного селективным лазерным плавлением. Известия вузов. Цветная металлургия. 2026;32(3):37-50. https://doi.org/10.17073/0021-3438.2026.511C.1790
Zolotarev A.M., Nefyodova V.A., Polozov I.A., Popovich A.A. Effect of yttrium oxide on the microstructure and properties of the VZh159 alloy produced by selective laser melting. Izvestiya. Non-Ferrous Metallurgy. 2026;32(3):37-50. (In Russ.) https://doi.org/10.17073/0021-3438.2026.511C.1790
Введение
Селективное лазерное плавление (СЛП) является одним из наиболее перспективных методов аддитивного производства металлических изделий, позволяющим изготавливать детали сложной геометрии с минимальной последующей обработкой [1]. Технология особенно востребована для жаропрочных никелевых сплавов (ЖНС), широко применяемых в газотурбинных двигателях, энергетических установках и нефтехимическом оборудовании [2]. Однако изготовление деталей из ЖНС методом СЛП сопровождается рядом характерных проблем, таких как трещинообразование вследствие высоких термических напряжений, формирование столбчатой дендритной структуры с выраженной кристаллографической текстурой, приводящей к анизотропии свойств, а также образование ликвационных фаз (карбиды, фаза Лавеса, топологически плотноупакованные фазы) по границам дендритов и зерен [1–4].
Одним из подходов к их решению является модификация исходного порошка наночастицами тугоплавких соединений (TiB2 , TiC, Y2O3 , La2O3 и др.), выступающих в качестве центров гетерогенной нуклеации при кристаллизации расплава [5; 6]. Введение таких частиц обеспечивает измельчение дендритной структуры, переход от столбчатой к эквиаксиальной морфологии зерна CET (columnar-to-equiaxed transition) и, как следствие, снижение анизотропии и повышение трещиностойкости [6; 7]. В частности, добавка TiB2 в сплав Hastelloy X (HX) позволила подавить трещины и повысить предел прочности на 44,6 % [8], а добавка TiC в нетехнологичный сплав IN738LC [9] и HX [10] обеспечила переход к бестрещинному состоянию через гетерогенную нуклеацию.
Особый интерес представляет оксид иттрия (Y2O3 ), который обладает высокой термической стабильностью (tпл = 2425 °C), низкой растворимостью в никелевой матрице и способностью формировать когерентные и полукогерентные дисперсоиды нанометрового масштаба [5; 11]. Добавка Y2O3 в сплав HX полностью устранила трещинообразование и повысила предел прочности с 982 до 1405 МПа при одновременном измельчении зерна со 130 до 89 мкм [12]. Аналогичный эффект подавления трещин наблюдался в нетехнологичном сплаве IN738LC при введении всего 0,05 %1 Y2O3 [13]. В сплаве IN718 оптимальное содержание Y2O3 составило 1,0 %, обеспечив снижение пористости и рост микротвердости, тогда как при его увеличении до 1,5 % наблюдалась агломерация частиц [14]. Кроме того, добавка Y2O3 улучшает жаростойкость в сплаве HX, устраняет кислородное охрупчивание границ зерен и повышает ресурс ползучести [15]. Систематические исследования показали, что Y2O3 реализует несколько механизмов упрочнения: дисперсное (механизм Орована), измельчение зерна и закрепление границ зерен при высокотемпературной обработке (механизм Зенера) [5; 16; 17].
В работе [11] показано, что при СЛП частицы Y2O3 частично разлагаются в расплаве и рекристаллизуются в виде вторичных дисперсоидов нанометрового масштаба (~16 нм), обогащенных никелем и иттрием. Это означает, что распределение и морфология оксидных включений в готовом изделии могут существенно отличаться от исходного порошка. Авторы [18] исследовали влияние добавки 1 % Y2O3 на формирование структуры сплава IN718 при СЛП и установили переход дендритной морфологии от ячеистой к столбчатой при увеличении плотности энергии, что связано с конкуренцией между скоростью нуклеации на частицах и скоростью роста кристаллов. Тем не менее систематические исследования влияния Y2O3 на дисперсионно-твердеющие ЖНС типа ВЖ159, включающие изучение влияния на свойства в состоянии как после печати, так и после термической обработки, в литературе отсутствуют.
Сплав ВЖ159 – слабостареющий свариваемый жаропрочный никелевый материал системы Ni–Cr–Mo–Nb–Al (марка ХН58МБЮ), разработанный для длительной работы при температурах до 800–900 °C [19]. По составу и уровню легирования он относится к классу слабостареющих сплавов и близок к зарубежным аналогам Inconel 625 и Haynes 263, а по рабочим температурам сопоставим со сплавами Waspaloy и Rene 41. При этом он содержит пониженное количество γ′-образующих элементов (Al, Ti), что определяет умеренную объемную долю упрочняющей γ′-фазы и сохранение запаса пластичности после термической обработки. Исследования [19–22] показали перспективность его изготовления методом СЛП, однако отмечается формирование выраженной столбчатой структуры [23] и необходимость оптимизации параметров процесса [24]. Ранее нами было изучено влияние добавки TiB2 на свойства ВЖ159 при СЛП: при содержании более 0,5 % TiB2 наблюдалось резкое снижение пластичности (δ < 2 %), несмотря на рост прочности [25]. Данный результат мотивировал поиск альтернативного модификатора, способного обеспечить измельчение структуры без существенной деградации пластичности.
Несмотря на удовлетворительную технологичность ВЖ159 при СЛП, для него, как и для других ЖНС, характерны выраженная столбчатая структура с кристаллографической текстурой \(\left\langle {001} \right\rangle \) и анизотропия свойств [23], а после стандартной термической обработки относительное удлинение снижается до ~10 % при значительном разбросе, обусловленном неоднородным ростом зерен. Устранение этих недостатков без потери прочности определяет актуальность модифицирования сплава дисперсными термостабильными наночастицами. При этом сопоставление действия оксидного (Y2O3) и боридного (TiB2 [25]) модификаторов для одного и того же промышленного сплава ВЖ159 ранее не проводилось, что составляет научную новизну настоящей работы. Таким образом, ее целью являлось исследование влияния добавки 1 % нанопорошка Y2O3 на плотность, микроструктуру и механические свойства сплава ВЖ159, полученного методом СЛП, в состоянии после печати и после термической обработки (закалка + старение).
Материалы и методика исследований
В качестве исходного материала использовали газоатомизированный порошок жаропрочного никелевого сплава ВЖ159 (фракция 15–45 мкм, сферическая морфология частиц) производства ООО «Сферам» (Россия). Его химический состав по ТУ 14-131-1042-2008 следующий, мас. %:
Ni . . . . . основа Fe . . . . . до 3,0
Cr . . . . . 26,0–28,0 C . . . . . . 0,04–0,08
Mo . . . . 7,0–7,8 Si . . . . . до 0,8
Nb . . . . . 2,7–3,4 Mn . . . . до 0,5
Al . . . . . 1,25–1,55 B . . . . . . до 0,005
Mg, Y и La вводятся по расчету и химическим анализом не определяются.
Для модификации применяли нанопорошок оксида иттрия Y2O3 (чистота 99,8 %, средний размер частиц ~50 нм, ООО «Платина», Россия). Смешивание порошков проводили в планетарной мельнице при массовом соотношении шары : порошок = 1:1 в течение 2 ч и скорости вращения 200 об/мин для обеспечения равномерного распределения наночастиц по поверхности частиц порошка ВЖ159.
Морфологию порошковой смеси после смешивания контролировали методом растровой электронной микроскопии (РЭМ). По ее результатам установлено, что наночастицы Y2O3 равномерно декорируют поверхность сферических частиц ВЖ159, при этом форма и гранулометрический состав базовых частиц (15–45 мкм) сохраняются, признаков их разрушения или пластической деформации не выявлено.
Образцы изготавливали на установке селективного лазерного плавления 3DLam MINI (Санкт-Петербург, Россия), оснащенной иттербиевым волоконным лазером IPG мощностью до 300 Вт (длина волны 1070 нм, диаметр пятна ~80 мкм). Процесс проводили в среде аргона при остаточном содержании кислорода менее 0,1 %. Толщина слоя составляла 40 мкм, расстояние между штрихами (хэтч) – 120 мкм. Стратегия сканирования: зигзаг с поворотом на 67° между слоями.
Для определения оптимальных параметров процесса были исследованы 10 режимов с мощностью лазера 200–280 Вт и скоростью сканирования 320–700 мм/с, что соответствует диапазону объемной плотности энергии EV = P/(Vht) от 74 до 169 Дж/мм3. Параметры режимов приведены в табл. 1. Кубические образцы размером 10×10×10 мм использовали для определения плотности, цилиндрические заготовки (Ø12×70 мм) – для изготовления образцов на растяжение. Подложка была из нержавеющей стали 316L. Для каждого режима были изготовлены образцы как из чистого порошка ВЖ159, так и из смеси ВЖ159 + 1 % Y2O3 (3 повторные печати для композиционного состава).
Таблица 1. Режимы селективного лазерного плавления
|
Термическая обработка (ТО) включала закалку при t = 1200 °C в течение 1 ч с охлаждением на спокойном воздухе и последующее 2-ступенчатое старение при 900 °C (5 ч) + 750 °C (16 ч). Обработку проводили в печи Carbolite Gero (модель LHTG 200-300/22-1G, Германия).
Плотность (ρ) образцов определяли методом гидростатического взвешивания в дистиллированной воде при температуре 23 °C (плотность воды 0,99754 г/см3) в соответствии с принципом Архимеда. Для каждого образца проводили не менее 2 независимых измерений, результаты усредняли. Относительную плотность (ρотн ) рассчитывали как отношение измеренной плотности к теоретической сплава ВЖ159, принятой равной 8,20 г/см3 на основании данных производителя (ВИАМ). Дополнительно качество образцов оценивали методом растровой электронной микроскопии (РЭМ) по полированным шлифам для визуализации пористости и характера дефектов.
Микроструктуру исследовали методом РЭМ на микроскопе TESCAN MIRA 3 (Чехия), оснащенном детектором энергодисперсионной спектроскопии (ЭДС) Oxford Instruments X-Max (Великобритания). Исследования проводили в режиме обратнорассеянных электронов (BSE) при ускоряющем напряжении 20 кВ для визуализации фазового контраста и во вторичных электронах (SE) для оценки топографии поверхности. Образцы вырезали в продольном направлении (параллельно направлению построения Z), шлифовали и полировали до зеркального блеска.
Микротвердость измеряли по Виккерсу (HV) при нагрузке 0,5 кгс (4,905 Н) и времени выдержки 10 с на микротвердомере. На каждом образце выполняли не менее 5 уколов в произвольных точках поперечного сечения. Результаты представляли в виде среднего арифметического и стандартного отклонений.
Механические испытания на растяжение проводили при комнатной температуре (20 ± 2 °C) на универсальной испытательной машине Zwick/Roell Z100 (максимальная нагрузка 100 кН) со скоростью перемещения траверсы 1 мм/мин в соответствии с ГОСТ 1497-84. Цилиндрические заготовки (Ø12×70 мм) изготавливали методом СЛП с направлением оси вдоль направления построения Z, затем механически обрабатывали до диаметра рабочей части 4 мм и расчетной длины 20 мм. Испытывали по 6 образцов каждого состава в каждом состоянии (после печати и после термической обработки). Определяли условный предел текучести σ0,2 (при 0,2 % остаточной деформации), предел прочности σв (максимальное напряжение) и относительное удлинение при разрушении δ. Инженерное напряжение рассчитывали как отношение приложенной силы к начальной площади поперечного сечения образца, деформацию – как отношение удлинения к начальной расчетной длине.
Результаты и их обсуждение
Влияние Y2O3 на плотность
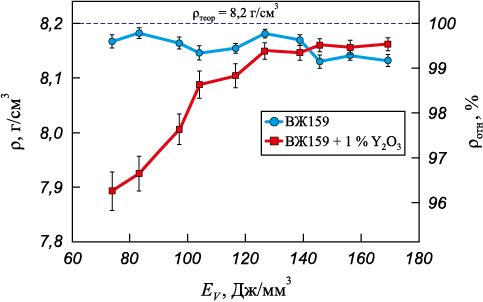
На рис. 1 представлена зависимость плотности образцов от объемной плотности энергии для сплава ВЖ159 и композиции ВЖ159 + 1 % Y2O3 . Для чистого сплава высокая относительная плотность (≥99,8 %) достигается уже при EV = 83 Дж/мм3 и сохраняется во всем исследованном диапазоне энергии. Плотность чистого ВЖ159 составляет 8,13–8,18 г/см3 (99,1–99,8 % от теоретической), что свидетельствует о его высокой технологичности при СЛП.
Рис. 1. Зависимость плотности образцов от объемной плотности энергии |
Добавка 1 % Y2O3 существенно изменяет характер зависимости плотности ρ(EV ). При низких значениях EV (74–97 Дж/мм3) плотность композиции значительно ниже, чем у чистого сплава: 7,89–8,01 г/см3 (96,3–97,6 %), что указывает на формирование пор типа lack-of-fusion вследствие недостаточного проплавления порошка. Это может быть связано с тем, что частицы Y2O3 изменяют реологию расплава и поглощение лазерного излучения [1; 26]. С ростом величины EV плотность композиционного состава монотонно увеличивается и достигает плато при EV ≥ 127 Дж/мм3 (8,15–8,16 г/см3, 99,3–99,5 %). Таким образом, добавка Y2O3 смещает оптимальное окно плотности энергии в область более высоких значений: для достижения относительной плотности ρотн > 99 % необходимо EV ≥ 127 Дж/мм3 (режим 6) вместо 83 Дж/мм3 (режим 2) для чистого сплава.
Аналогичная тенденция наблюдалась при введении Y2O3 в сплав IN718 [14]: при его содержании 1,0 % достигалось снижение пористости по сравнению с добавками 0,4 и 1,5 %, однако оптимальные параметры процесса также смещались к более высоким значениям EV . Авторы [26] отмечали эффект «активного флюса» Y2O3 в IN625, приводящий к расширению сварочной ванны и улучшению проплавления при достаточной плотности энергии.
На поперечных шлифах образцов, исследованных методом РЭМ, подтверждается различие пористости. При низких значениях EV (74 Дж/мм3) в композиционном составе наблюдаются крупные, неправильной формы поры типа lack-of-fusion, свидетельствующие о неполном проплавлении порошкового слоя. При оптимальных режимах (EV = 127 Дж/мм3) пористость обоих составов минимальна и представлена преимущественно сферическими газовыми порами диаметром менее 20 мкм. При высоких значениях EV (169 Дж/мм3) в отдельных образцах обнаруживаются единичные поры типа keyhole, характерные для режимов с избыточным подводом энергии [1].
Микроструктура
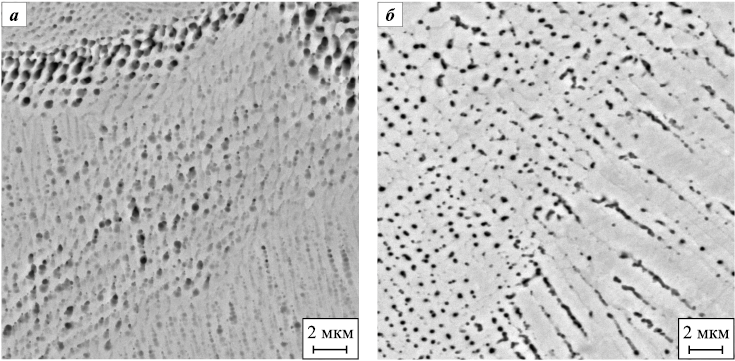
На рис. 2 представлена дендритно-ячеистая микроструктура чистого сплава ВЖ159 и композиции ВЖ159 + 1 % Y2O3 в состоянии после печати, полученная методом РЭМ в режиме BSE при увеличении 10 000× и приведенная к единому физическому полю зрения ~22 мкм для прямого визуального сравнения. Образец без добавки характеризуется типичной для СЛП ячеистой/дендритной структурой затвердевания с ярко выраженной однонаправленной ориентацией ячеек: видны протяженные параллельные первичные дендритные ячейки, ориентированные преимущественно вдоль направления теплоотвода (направление Z), с первичным междендритным расстоянием λ1 = 1,2 ± 0,3 мкм (оценка методом случайных секущих). В режиме BSE по границам дендритных ячеек различим светлый композиционный контраст, соответствующий сегрегации тяжелых элементов (Mo, Nb) в междендритные области [2; 20]; поперечных вторичных ветвей практически не наблюдается, что характерно для высокоградиентной направленной кристаллизации при температурном градиенте G > 106 К/м [1].
Добавка 1 % Y2O3 качественно изменяет картину затвердевания материала (рис. 2, б): направленная протяженная ячеистая текстура становится менее упорядоченной, ячейки приобретают более короткий/фрагментированный характер, а на поверхности шлифа отчетливо видны равномерно распределенные темноконтрастные мелкодисперсные включения, отсутствующие в чистом сплаве. При сохранении порядка первичного расстояния λ1 ~ 1÷2 мкм (что ожидаемо при доминирующем влиянии скорости охлаждения СЛП на λ1 ) наблюдается разрушение эпитаксиальной непрерывности ячеек, что согласуется с действием Y2O3 как источника гетерогенной нуклеации в расплаве. Аналогичный эффект описан при добавке Y2O3 в сплавах HX [12] и IN718 [18]: переход от длинных столбчатых ячеек к более коротким/эквиаксиальным объяснялся увеличением плотности центров кристаллизации. Согласно модели свободного роста [6] для эффективного измельчения зерна частицы-инокулянты должны быть равномерно распределены в расплаве и иметь достаточно низкое несоответствие решеток с кристаллизующейся фазой.
Рис. 2. Дендритно-ячеистая микроструктура чистого сплава ВЖ159 (а) |
При высоком увеличении (см. рис. 2) в режиме BSE в составе композиции ВЖ159 + 1 % Y2O3 наблюдаются мелкодисперсные темноконтрастные включения, распределенные как внутри дендритных ячеек, так и по их границам. Уверенно разрешаемый при данном увеличении размер включений составляет ~100÷500 нм (нижний предел ограничен пиксельным разрешением 29,6 нм и шумом BSE-детектора; более мелкие частицы могут присутствовать, но не разрешаются без TEM). Темный контраст в BSE согласуется с присутствием низкоатомной оксидной фазы Y2O3 (средний Z ≈ 13) на фоне никелевой матрицы (средний Z ≈ 24÷42), однако однозначная идентификация Y-содержащих фаз требует применения просвечивающей электронной микроскопии. При размере включений ≤ 100÷500 нм локальный ЭДС-анализ малоинформативен, поскольку область генерации характеристического рентгеновского излучения (~1÷2 мкм при 20 кВ) превышает размер частиц и захватывает окружающую матрицу. Рентгенофазовый анализ в данном случае также не подходит, так как при объемной доле Y2O3 ~1,6 % содержание оксидной фазы лежит ниже порога обнаружения метода (~2–5 об. %), а ее рефлексы перекрываются с рефлексами никелевой матрицы. Данное наблюдение качественно согласуется с гипотезой о частичном растворении нанопорошка Y2O3 в расплаве и повторном его выделении при кристаллизации, описанной авторами [11]. В чистом сплаве ВЖ159 подобные мелкие включения не наблюдаются, а фазовый контраст определяется преимущественно сегрегацией тяжелых элементов (Mo, Nb) в междендритные области [2; 20]. Различия в визуальной рельефности панелей (см. рис. 2) обусловлены разной глубиной химического травления шлифов, проведенного в рамках стандартной пробоподготовки. Отметим, что оба снимка получены в идентичных условиях BSE-регистрации (20 кВ, идентичные настройки детектора).
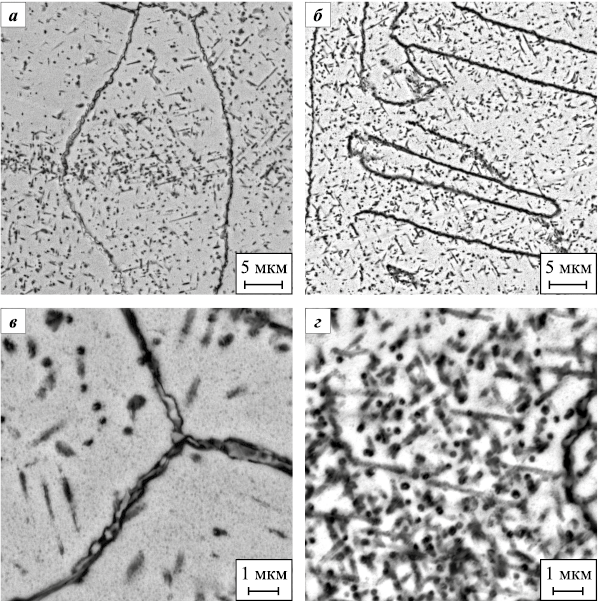
После термической обработки в образцах обоих составов наблюдается выделение упрочняющих фаз и формирование развитой системы межзеренных и внутризеренных границ. На обзорных снимках (рис. 3, а, б) в чистом сплаве ВЖ159 различимы протяженные границы зерен с внутризеренной дисперсией γ′-фазы, а в составе с Y2O3 на фоне матрицы фиксируется значительно более плотное распределение мелкодисперсных темноконтрастных частиц по всему полю наблюдения. При высоком увеличении (рис. 3, в, г) в чистом ВЖ159 по границам зерен видны крупные карбидные/боридные выделения, тогда как в составе с Y2O3 наблюдается однородная нанодисперсия включений, декорирующих как матрицу, так и границы зерен. Такая морфология соответствует механизму Зенера: мелкодисперсные частицы оксида могут препятствовать миграции границ зерен при высокотемпературной выдержке, ограничивая аномальный рост зерна [17]. В случае сплава IN718 авторы [17] сообщают об уменьшении среднего размера зерна на 28–34 % при добавке Y2O3 . Количественная оценка методом случайных секущих показала, что средний размер зерна после ТО составляет 42 ± 18 мкм для чистого ВЖ159 (с отдельными аномально крупными зернами до ~80 мкм) и 28 ± 9 мкм для композиции ВЖ159 + 1 % Y2O3 (снижение на ~33 % при заметно меньшем разбросе, см. табл. 2), что согласуется с данными [17]. Детальное картирование зеренной структуры методом EBSD является предметом дальнейших исследований.
Рис. 3. Микроструктура образцов чистого сплава ВЖ159 (а, в)
Таблица 2. Средний размер зерна после термической обработки
|
Важной особенностью, наблюдаемой на рис. 3, а, является наличие в образце ВЖ159 после ТО протяженных темных линейных разрывов, морфология и ориентация которых согласуются с горячими микротрещинами кристаллизационного/деформационно-возвратного происхождения, типичными для ЖНС при СЛП с последующей ТО [1; 23]. Подобные дефекты хорошо известны для сплавов системы Ni–Cr–Mo–Nb с высоким содержанием ликвирующих элементов вследствие значительной термической и остаточной деформации при СЛП. На снимках композиции ВЖ159 + 1 % Y2O3 (рис. 3, б, г) аналогичные трещины в поле наблюдения отсутствуют, что качественно согласуется с данными по подавлению горячего растрескивания при добавке оксидных наночастиц в сплавы Hastelloy X [12] и IN738LC [13]. Этот эффект связывают как с измельчением дендритной структуры и снижением ширины зоны хрупкости при кристаллизации, так и со стабилизирующим действием наночастиц на границах зерен при охлаждении. Подробный количественный анализ плотности трещин в настоящей работе не проводился, однако указанное визуальное различие подтверждает потенциал Y2O3 как модификатора, снижающего склонность ЖНС к растрескиванию при аддитивном производстве.
Микротвердость
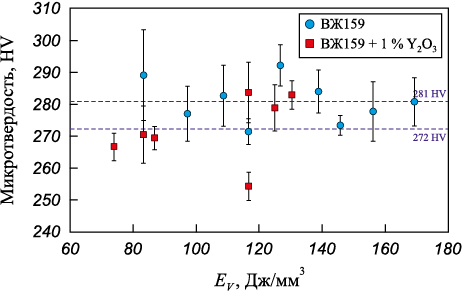
На рис. 4 представлены результаты измерения микротвердости чистого сплава ВЖ159 и композиции ВЖ159 + 1 % Y2O3 в состоянии после печати. Для чистого образца она составляет 271–292 HV (среднее 281 ± 7 HV по 9 режимам) и практически не зависит от плотности энергии, что свидетельствует о стабильности фазового состава и уровня дисперсности структуры при различных параметрах процесса. Полученные значения согласуются с данными работы [24] для ВЖ159 после СЛП (270–310 HV). Для композиции ВЖ159 + 1 % Y2O3 микротвердость измеряли на 7 режимах: 4 – из первой печати (шаг штриховки h = 0,12 мм, EV = 74÷117 Дж/мм3) и 3 из третьей печати (оптимизированный шаг h = 0,10 мм, EV = 117÷130 Дж/мм3, ρотн = 99,3÷99,6 %).
Рис. 4. Микротвердость образцов в состоянии после |
Для составов с добавкой TiB2 ранее [25] было показано значительное увеличение микротвердости (до 365 HV при 2 %-ном содержании TiB2 ) за счет формирования боридных включений. В работе [27] сплав IN718 продемонстрировал рост твердости с 443 до 530 HV при добавке 2 % Y, что может быть связано с дисперсным упрочнением и измельчением зерна. Низкая зависимость микротвердости от величины EV в исследованном диапазоне (74–169 Дж/мм3) свидетельствует о том, что при всех режимах достигаются сопоставимые скорости охлаждения, достаточные для формирования пересыщенного твердого раствора с аналогичным уровнем дефектности кристаллической решетки. Следует отметить, что для СЛП-образцов микротвердость определяется преимущественно вкладом твердорастворного упрочнения и субструктурного упрочнения (дислокационными ячейками), тогда как дисперсионное упрочнение γ′-фазой реализуется лишь после термической обработки [2; 20].
Для композиции ВЖ159 + 1 % Y2O3 при неоптимальной печати (h = 0,12 мм) микротвердость составила 254–270 HV (среднее значение 265 ± 7 HV), что на ~6 % ниже результатов для чистого сплава при сопоставимой плотности энергии. Это может быть связано с остаточной пористостью типа lack-of-fusion в образцах первой печати (ρотн = 96,3÷99,5 %): индентор частично проваливается в микропоры, занижая измеряемое значение. При оптимизированных параметрах третьей печати (h = 0,10 мм, ρотн = 99,3÷99,6 %) микротвердость композиции составила 279–284 HV (среднее 282 ± 3 HV) и в пределах погрешности совпадает со значениями для чистого сплава (281 ± 7 HV). Таким образом, в состоянии после печати дисперсное упрочнение наночастицами Y2O3 не дает заметного вклада в этот показатель. Полученный результат физически обоснован: при скоростях охлаждения 105–106 К/с упрочняющая γ′-фаза в образцах ВЖ159 не выделяется. Вклад дисперсного упрочнения частицами Y2O3 (~1,6 об. %) в предел текучести оценивали по соотношению Орована–Эшби:
\[\Delta {\sigma _{{\rm{Op}}}} = 0,4MGb\frac{{\ln \left( {d{\rm{/}}b} \right)}}{{\pi \lambda \sqrt {1 - \nu } }},\]
где M = 3,06 – фактор Тейлора; G ≈ 80 ГПа – модуль сдвига матрицы; b ≈ 0,25 нм – модуль вектора Бюргерса; ν = 0,3 – коэффициент Пуассона; d ≈ 100 нм – средний диаметр частиц Y2O3 ; λ ≈ 0,6÷1,1 мкм – среднее расстояние между частицами. Расчет дает ΔσОр ≈ 50÷100 МПа [16]. Это соответствует приросту микротвердости всего на 5–10 HV, что лежит в пределах разброса измерений. Эффект добавки Y2O3 на прочностные характеристики реализуется только после термической обработки (см. следующий раздел), когда дисперсные частицы стабилизируют мелкозернистую структуру по механизму Зенера и вносят прямой вклад в сопротивление движению дислокаций [17]. В работе [14] по сплаву IN718 + Y2O3 рост микротвердости на 15–20 % наблюдался именно в состоянии после ТО, а не после печати.
После термической обработки микротвердость возрастает у обоих составов вследствие выделения упрочняющей γ′-фазы: для чистого ВЖ159 она составляет 363 ± 8 HV, для ВЖ159 + 1 % Y2O3 – 357 ± 12 HV, т.е. в пределах погрешности значения совпадают. Это подтверждает, что вклад Y2O3 в финальном состоянии реализуется не через прямое дисперсное упрочнение матрицы (при малой объемной доле ~1,6 об. %), а через стабилизацию мелкозернистой структуры по механизму Зенера и проявляется преимущественно в характеристиках растяжения, а не в микротвердости.
Механические свойства в состоянии после печати
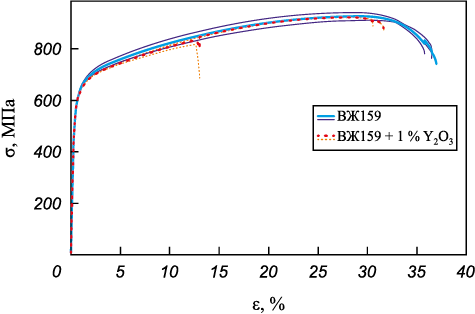
На рис. 5 представлены инженерные кривые «напряжение–деформация» при растяжении образцов чистого ВЖ159 и ВЖ159 + 1 % Y2O3 в состоянии после печати. Средние значения механических свойств при комнатной температуре приведены в табл. 3. Чистый сплав ВЖ159 после СЛП демонстрирует предел текучести σ0,2 = 584 ± 3 МПа, предел прочности σв = 928 ± 15 МПа и высокое относительное удлинение δ = 35,9 ± 0,6 %, что согласуется с данными [19; 24].
Таблица 3. Механические свойства образцов при растяжении
Рис. 5. Инженерные кривые растяжения образцов сплава ВЖ159 | ||||||||||||||||||||||||||||||
Добавка в исходный сплав 1 % Y2O3 практически не изменяет предел текучести (573 МПа, n = 5, Δ = –2 %) и предел прочности (923 МПа, n = 5, Δ < 1 %). Относительное удлинение снижается до 30,6 % n = 5 (–15 %). Один из 6 образцов (безТО-2) показал аномально низкие значения (σв = 817 МПа, δ = 12,6 %), что связано, по-видимому, с внутренним дефектом (крупная пора или несплавление), поэтому он был исключен из средних значений по критерию Диксона (Qрасч = 0,92 > Qкрит = 0,56 при n = 6, α = 0,05). Характер кривых растяжения обоих составов идентичен: выраженная площадка текучести отсутствует, наблюдается протяженная стадия равномерной деформации, что типично для никелевых сплавов с аустенитной матрицей.
Полученные результаты принципиально отличаются от ранее наблюдавшегося эффекта при введении TiB2 : добавка всего 0,5 % TiB2 в сплав ВЖ159 приводила к падению относительного удлинения до 2,7 %, а при введении 1,5–2,0 % – до значений δ ˂ 1 % [25]. В случае Y2O3 снижение пластичности составило лишь 15 % при сохранении абсолютного уровня δ > 30 %, что является приемлемым для большинства практических применений. Сохранение высокой пластичности объясняется тем, что Y2O3 не образует хрупких протяженных включений на границах зерен в отличие от TiB2 , который формирует непрерывные сетки боридов [7; 25].
Характерной особенностью кривых растяжения обоих составов в состоянии после печати является наличие протяженной стадии деформационного упрочнения. Коэффициент деформационного упрочнения n, определенный из соотношения Холломона σ = Kεn (где K – коэффициент прочности, МПа; ε – деформация) в интервале равномерной пластической деформации, составляет ~0,35÷0,40 для обоих составов, что типично для однофазных аустенитных материалов. Высокая способность к деформационному упрочнению обеспечивает запас несущей способности и предупреждает о начале разрушения постепенным образованием шейки. Снижение величины δ при добавке Y2O3 может быть обусловлено несколькими факторами: наличием оксидных включений, являющихся потенциальными инициаторами трещин при высоких степенях деформации; некоторым повышением плотности дислокаций вследствие разницы коэффициентов термического расширения (КТР) матрицы и оксидных частиц; возможной долей остаточной пористости. Тем не менее абсолютное значение δ > 30 % остается весьма высоким и значительно превышает типичные требования для конструкционных ЖНС (δ ≥ 5÷10 %).
Механические свойства после термической обработки
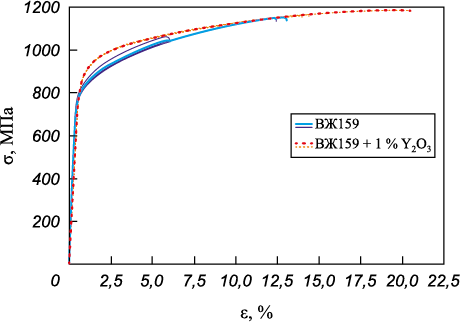
На рис. 6 представлены кривые растяжения после ТО (закалка + старение). Термическая обработка приводит к значительному повышению прочности обоих составов за счет выделения упрочняющих фаз γ′ и/или карбидов при старении [2; 20]. Однако характер отклика на ТО принципиально различается.
Рис. 6. Инженерные кривые растяжения образцов чистого ВЖ159 |
Термообработка для чистого ВЖ159 повышает значения σ0,2 с 584 до 787 МПа (+35 %) и σв – с 928 до 1122 МПа (+21 %) при снижении δ с 35,9 до 9,9 %, что является типичным соотношением прочность–пластичность для дисперсионно-твердеющих ЖНС [20]. Обращает на себя внимание существенный разброс значений пластичности среди образцов чистого сплава (от 5,5 до 12,5 %), что может быть связано с неоднородностью рекристаллизованной структуры и ростом отдельных зерен до крупных размеров.
Состав ВЖ159 + 1 % Y2O3 после ТО демонстрирует значительно более высокие показатели: σ0,2 = 865 МПа (+10 % относительно чистого ВЖ159 после ТО), σв = 1170 МПа (+4 %) и, что особенно важно, δ = 15,5 % (+57 % по сравнению с 9,9 % для чистого сплава). Таким образом, добавка Y2O3 позволяет одновременно повысить и прочность, и пластичность после ТО, что является редким и ценным эффектом, обычно труднодостижимым из-за инверсного соотношения прочности и пластичности [28].
Данный эффект объясняется совокупным действием нескольких механизмов. Во-первых, дисперсные частицы Y2O3 закрепляют границы зерен при ТО (механизм Зенера), предотвращая аномальный рост зерна и обеспечивая более однородную мелкозернистую структуру [17]. Во-вторых, мелкое зерно способствует более равномерному выделению упрочняющих фаз и увеличивает общую протяженность границ зерен, выступающих барьерами для распространения трещин (упрочнение по Холлу–Петчу). В-третьих, дисперсные оксиды непосредственно затрудняют движение дислокаций по механизму Орована, вклад которого, согласно оценкам в работе [16], составляет до 72 % от общего дисперсного упрочнения Y2O3 в IN718.
Авторы [28] наблюдали аналогичный эффект одновременного повышения прочности и пластичности в композиции HX + Y2O3 при t = 750 °C (σв = 619 МПа, δ = 52 %) и связывали его с повышением энергии активации рекристаллизации со 149 до 279 кДж/моль, что замедляет рост зерен при высокотемпературной обработке. В нашем случае, несмотря на другой сплав и другую температуру испытаний, основной механизм – стабилизация мелкозернистой структуры дисперсными частицами при ТО, по-видимому, аналогичен.
Следует отметить, что повышение пластичности сплава с Y2O3 после ТО может быть также связано с более однородным распределением упрочняющих фаз. В крупнозернистой структуре чистого ВЖ159 после ТО выделение γ′-фазы и карбидов происходит преимущественно по границам зерен и в приграничных зонах, что создает локальные концентрации напряжений при деформации. Напротив, в мелкозернистой структуре состава с Y2O3 упрочняющие фазы распределены более равномерно по объему материала, что обеспечивает более гомогенную деформацию и, как следствие, повышенную пластичность. Аналогичный эффект описан в работе [27] для сплава IN718 с добавкой иттрия, где при оптимальном ее содержании (0,1 %) наблюдалось одновременное улучшение прочности и пластичности.
Существенный разброс значений механических свойств среди образцов чистого ВЖ159 после ТО (σв = 1061÷1152 МПа, δ = 5,5÷12,5 %) заслуживает отдельного обсуждения. Такой разброс характерен для образцов СЛП после рекристаллизационной термической обработки и обусловлен стохастическим характером роста зерен: при отсутствии закрепляющих частиц отдельные зерна могут вырастать до аномально крупных размеров, создавая слабые звенья в микроструктуре [4]. Добавка Y2O3 устраняет эту проблему за счет эффекта Зенера, обеспечивая более однородный и предсказуемый размер зерна, что подтверждается меньшим разбросом механических свойств (σв = 1158÷1185 МПа, δ = 13,2÷19,7 %).
Для обобщения полученных данных целесообразно рассмотреть конкурирующие механизмы влияния Y2O3 на комплекс свойств сплава ВЖ159 в зависимости от его состояния (после печати и после ТО). После печати структура обоих составов представлена пересыщенным твердым раствором γ-Ni с дислокационными ячейками и сегрегацией легирующих элементов (W, Mo, Cr) в междендритные области [20]. Упрочняющая γ′-фаза при СЛП не выделяется вследствие высоких скоростей охлаждения (105–106 К/с). В этих условиях основными механизмами упрочнения являются твердорастворное, субструктурное (дислокационные ячейки) и, в случае состава с Y2O3 , дисперсное (механизм Орована). Поскольку объемная доля Y2O3 невелика (~1,6 об. %), вклад дисперсного упрочнения в предел текучести оценивается как ΔσОр ≈ 50÷100 МПа [16], что согласуется по порядку с наблюдаемой разницей в σ0,2 между составами. Одновременное снижение пластичности на 15 % указывает на то, что оксидные включения выступают концентраторами напряжений при больших деформациях, однако не инициируют преждевременного хрупкого разрушения.
После ТО ситуация кардинально изменяется. Выделение упрочняющей γ′-фазы при 2-ступенчатом старении обеспечивает основной прирост прочности (значение σ0,2 возрастает на 35–51 %). При этом в составе с Y2O3 реализуется синергетический эффект: дисперсные оксиды стабилизируют мелкозернистую структуру (эффект Зенера), мелкое зерно обеспечивает упрочнение по Холлу–Петчу и более однородное распределение γ′-выделений, а сами оксиды дополнительно вносят вклад через механизм Орована. Суммарный эффект – одновременное повышение прочности и пластичности – демонстрирует, что Y2O3 преодолевает классическое инверсное соотношение прочности и пластичности, характерное для монолитных ЖНС. Подобный эффект ранее наблюдался для составов HX + Y2O3 [28] и IN718 + Y2O3 [14; 17], но для сплава ВЖ159 описывается впервые.
Результаты сравнения механических свойств
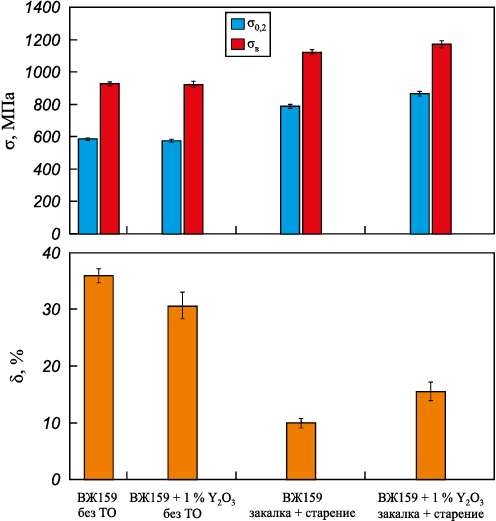
На рис. 7 представлена сводная диаграмма механических свойств всех исследованных составов с учетом их состояний. После печати различия между образцами ВЖ159 и ВЖ159 + 1 % Y2O3 минимальны (Δσв < 1 %), тогда как после ТО модификация Y2O3 обеспечивает существенное преимущество как по прочности (+10 % по σ0,2 +4 % по σв ), так и по пластичности (+57 % по δ). Это указывает на то, что основной положительный эффект Y2O3 проявляется именно при термической обработке, когда дисперсные частицы оксида реализуют свою стабилизирующую функцию на границах зерен.
Рис. 7. Сводная диаграмма механических свойств |
Заключение
Исследовано влияние добавки 1 % нанопорошка Y2O3 на микроструктуру и свойства жаропрочного никелевого сплава ВЖ159, полученного методом селективного лазерного плавления. Получены следующие результаты:
1. Добавка Y2O3 смещает окно оптимальных параметров процесса в область более высоких значений объемной плотности энергии: для достижения относительной плотности ρотн > 99 % необходимо EV ≥ 127 Дж/мм3 (против 83 Дж/мм3 для чистого сплава). Максимальная плотность композиции составляет 8,16 г/см3 (99,5 %).
2. Введение в состав Y2O3 обеспечивает измельчение дендритной структуры за счет гетерогенной нуклеации. После термической обработки дисперсные частицы оксида подавляют рост зерен по механизму Зенера, сохраняя более мелкозернистую структуру по сравнению с чистым сплавом.
3. В состоянии после печати микротвердость композиции ВЖ159 + 1 % Y2O3 при оптимальных параметрах процесса (h = 0,10 мм, ρотн = 99,3÷99,6 %) составляет 282 ± 3 HV и в пределах погрешности совпадает с микротвердостью чистого сплава (281 ± 7 HV). При неоптимальной печати (h = 0,12 мм) микротвердость композиции снижается на ~6 % из-за остаточной пористости типа lack-of-fusion. Дисперсное упрочнение наночастицами Y2O3 по Орвану дает прирост всего ~5–10 HV и в состоянии после печати не превышает разброс измерений. Основной эффект Y2O3 проявляется после термической обработки.
4. В состоянии после печати добавка Y2O3 практически не влияет на предел прочности (Δσв < 1 %), но снижает пластичность с 35,9 до 30,6 %. В отличие от TiB2 , который уже при содержании 0,5 % вызывает резкое падение δ до 2,7 % [25], введение Y2O3 сохраняет приемлемый уровень пластичности.
5. После термической обработки (закалка + старение) состав композиции ВЖ159 + 1 % Y2O3 демонстрирует одновременное повышение предела текучести на 10 % (865 МПа), предела прочности на 4 % (1170 МПа) и относительного удлинения на 57 % (15,5 %) по сравнению с чистым сплавом. Одновременное повышение прочности и пластичности обусловлено стабилизацией мелкозернистой структуры дисперсными частицами Y2O3 при ТО (подавление роста зерна повышает прочность по механизму Холла–Петча и способствует более однородной деформации, что положительно влияет на пластичность) в сочетании с дисперсным упрочнением по механизму Орована.
Таким образом, оксид иттрия является перспективным модификатором для жаропрочного никелевого сплава ВЖ159, получаемого методом СЛП. В отличие от ранее исследованного TiB2 [25], добавка Y2O3 не приводит к значительному снижению пластичности и обеспечивает выраженное улучшение комплекса механических свойств после термической обработки. Полученные результаты открывают возможности для создания композиционных составов на основе ВЖ159 с повышенным ресурсом для деталей газотурбинных двигателей и энергетических установок. Дальнейшие исследования целесообразно направить на изучение высокотемпературных механических свойств (ползучесть, длительная прочность), а также на оптимизацию содержания Y2O3 и режимов термической обработки. Прямое подтверждение наличия и морфологии вторичных нанодисперсоидов Y2O3 (~16 нм) требует применения просвечивающей электронной микроскопии высокого разрешения, что также входит в план дальнейших работ.
1. Mostafaei A., Ghiaasiaan R., Ho I.-T., Strayer S., Chang K.-C., Shamsaei N., Shao S., Paul S., Yeh A.-C., Tin S., To A.C. Additive manufacturing of nickel-based superalloys: A state-of-the-art review on process-structure-defect-property relationship. Progress in Materials Science. 2023;136:101108. https://doi.org/10.1016/j.pmatsci.2023.101108
2. Haines M.P., Rielli V.V., Primig S., Haghdadi N. Powder bed fusion additive manufacturing of Ni-based superalloys: a review of the main microstructural constituents and characterization techniques. Journal of Materials Science. 2022;57(30):14135–14187. https://doi.org/10.1007/s10853-022-07501-4
3. Chauvet E., Kontis P., Jägle E.A., Gault B., Raabe D., Tassin C., Blandin J.-J., Dendievel R., Vayre B., Abed S., Martin G. Hot cracking mechanism affecting a non-weldable Ni-based superalloy produced by selective electron beam melting. Acta Materialia. 2018;142:82–94. https://doi.org/10.1016/j.actamat.2017.09.047
4. Popovich V.A., Borisov E.V., Popovich A.A., Sufiiarov V.Sh., Masaylo D.V., Alzina L. Functionally graded Inconel 718 processed by additive manufacturing: Crystallographic texture, anisotropy of microstructure and mechanical properties. Materials & Design. 2017;114: 441–449. https://doi.org/10.1016/j.matdes.2016.10.075
5. Bi L., Yan H., Zhang P., Shi H., Li Z., Li R. Influence of rare earth oxides on microstructure and mechanical properties of nickel-based superalloys fabricated by high energy beam processing: A review. Journal of Rare Earths. 2024;42(9):1629–1645. https://doi.org/10.1016/j.jre.2023.10.007
6. Zhang D., Prasad A., Bermingham M.J., Todaro C.J., Benoit M.J., Patel M.N., Qiu D., StJohn D.H., Qian M., Easton M.A. Grain Refinement of Alloys in Fusion-Based Additive Manufacturing Processes. Metallurgical and Materials Transactions A. 2020;51(9):4341–4359. https://doi.org/10.1007/s11661-020-05880-4
7. Zhang Z., Han Q., Liu Z., Wang L., Zhang H., Zhao P., Zhu G., Huang C., Setchi R. Cracking behaviour and its suppression mechanisms with TiB₂ additions in the laser additive manufacturing of solid-solution-strengthened Ni-based alloys. Composites Part B: Engineering. 2023;266:111023. https://doi.org/10.1016/j.compositesb.2023.111023
8. Yang S., Han Q., Yin Y., Gao J., Zhang Z., Gu Y., Low K.W.Q. Effects of micrometer-sized TiB2 on crack mitigation, mechanical and electrochemical performance of a Ni-based alloy fabricated by selective laser melting. Optics & Laser Technology. 2021;142:107240. https://doi.org/10.1016/j.optlastec.2021.107240
9. Shu C., Chen S., Zheng Z., Lu X., Li W., De Lisi M., Bidare P., Shu X., Essa K. Fabrication and strengthening mechanism of crack-free nano-TiC reinforced IN738LC with enhanced mechanical properties by laser powder bed fusion. Journal of Materials Research and Technology. 2023;27:3835–3848. https://doi.org/10.1016/j.jmrt.2023.10.283
10. Han Q., Gu Y., Huang J., Wang L., Low K.W.Q., Feng Q., Yin Y., Setchi R. Selective laser melting of Hastelloy X nanocomposite: Effects of TiC reinforcement on crack elimination and strength improvement. Composites Part B: Engineering. 2020;202:108442. https://doi.org/10.1016/j.compositesb.2020.108442
11. Kenel C., De Luca A., Joglekar S.S., Leinenbach C., Dunand D.C. Evolution of Y₂O₃ dispersoids during laser powder bed fusion of oxide dispersion strengthened Ni–Cr–Al–Ti γ/γ′ superalloy. Additive Manufacturing. 2021;47:102224. https://doi.org/10.1016/j.addma.2021.102224
12. Cheng X., Zhao Y., Qian Z., Wu J., Dong J., Ma Z., Liu Y. Crack elimination and mechanical properties enhancement in additive manufactured Hastelloy X via in-situ chemical doping of Y2O3 . Materials Science and Engineering: A. 2021;824:141867. https://doi.org/10.1016/j.msea.2021.141867
13. Guo C., Yu Z., Hu X., Li G., Zhou F., Xu Z., Han S., Zhou Y., Ward R.M., Zhu Q. Y₂O₃ nanoparticles decorated IN738LC superalloy manufactured by laser powder bed fusion: Cracking inhibition, microstructures and mechanical properties. Composites Part B: Engineering. 2022;230:109555. https://doi.org/10.1016/j.compositesb.2021.109555
14. Luu D.N., Zhou W., Nai S.M.L. Influence of nano-Y2O3 addition on the mechanical properties of selective laser melted Inconel 718. Materials Science and Engineering: A. 2022;845:143233. https://doi.org/10.1016/j.msea.2022.143233
15. Kakehi K., Banoth S., Kuo Y.-L., Hayashi S. Effect of yttrium addition on creep properties of a Ni-base superalloy built up by selective laser melting. Scripta Materialia. 2020;183:71–74. https://doi.org/10.1016/j.scriptamat.2020.03.014
16. Dai S., Zhu J., Yan X., Wu S., Liu Y., Gao X., Fraser H., Hodgson P., Zhu Y., Heilmaier M., Huang A. Unique yttria nanoparticle strengthening in an Inconel 718 superalloy fabricated by additive manufacturing. Advanced Materials Technologies. 2024;9(3):2301421. https://doi.org/10.1002/admt.202301421
17. Luu D.N., Zhou W., Nai S.M.L. Influence of Y2O3 reinforcement particles during heat treatment of IN718 composite produced by laser powder bed fusion. Materials Science in Additive Manufacturing. 2022;1(4):25. https://doi.org/10.18063/msam.v1i4.25
18. Song Q.-S., Zhang Y., Wei Y.-F., Zhou X.-Y., Shen Z.-F., Zhou Y.-M., Feng X.-M. Microstructure and mechanical performance of ODS superalloys manufactured by selective laser melting. Optics & Laser Technology. 2021;144:107423. https://doi.org/10.1016/j.optlastec.2021.107423
19. Мазалов И.С., Евгенов А.Г., Прагер С.М. Перспективы применения жаропрочного структурно стабильного сплава ВЖ159 для аддитивного производства высокотемпературных деталей ГТД. Авиационные материалы и технологии. 2016;(S1):3–7. https://doi.org/10.18577/2071-9140-2016-0-S1-3-7
20. Kablov E.N., Evgenov A.G., Mazalov I.S., Shurtakov S.V., Zaitsev D.V., Prager S.M. Evolution of the structure and properties of high-chromium heat-resistant VZh159 alloy prepared by selective laser melting: Part I. Inorganic Materials: Applied Research. 2020;11(1):7–16. https://doi.org/10.1134/S2075113320010153
21. Sukhov D.I., Bogachev I.A., Hodyrev N.A., Filonova E.V. Multiple recycling of nickel alloy powder for selective laser melting process: influence on properties of the powder and printed material. Rapid Prototyping Journal. 2022;28(10):1933–1942. https://doi.org/10.1108/RPJ-10-2021-0284
22. Репнин А.В., Борисов Е.В., Попович А.А., Голубков Н.А. Механические свойства мультиматериальных образцов из сплавов ВЖ159–CuCr1Zr, изготовленных методом селективного лазерного плавления. Известия вузов. Порошковая металлургия и функциональные покрытия. 2024;18(1):52–61. https://doi.org/10.17073/1997-308X-2024-1-52-61
23. Рубанов А.Е., Исаенкова М.Г., Крымская О.А., Юдин А.В. Зависимость структуры, кристаллографической текстуры и анизотропии свойств сплава ВЖ159 от режима селективного лазерного сплавления порошка и заключительной термообработки. Цветные металлы. 2022;(10):50–56. https://doi.org/10.17580/tsm.2022.10.07
24. Kyarimov R.R., Statnik E.S., Sadykova I.A., Frantsuzov A.A., Salimon A.I., Korsunsky A.M. Factorial-experimental investigation of LPBF regimes for VZh159 nickel superalloy grain structure and structural strength optimization. Frontiers in Materials. 2024;11:1470651. https://doi.org/10.3389/fmats.2024.1470651
25. Polozov I., Zolotarev A., Barabash A., Gracheva A., Nefyodova V., Popovich A. Effects of titanium diboride nanoparticles on the microstructure and mechanical properties of VZh159 nickel-based superalloy fabricated using selective laser melting. Materials Science in Additive Manufacturing. 2025;4(4):025220043. https://doi.org/10.36922/MSAM025220043
26. Li M., Wang L., Yang H., Zhang S., Lin X., Huang W. Microstructure and mechanical properties of Y2O3 strengthened Inconel 625 alloy fabricated by selective laser melting. Materials Science and Engineering: A. 2022;854:143813. https://doi.org/10.1016/j.msea.2022.143813
27. Borisov E., Popovich A., Sufiiarov V. Modification of Inconel 718 properties by in situ Y addition in selective laser melting. Materials. 2022;15(18):6219. https://doi.org/10.3390/ma15186219
28. Cheng X., Guo Q., Liu C., Ma Z. Simultaneous enhancement of elevated temperature strength and ductility in additive-manufactured nickel-based superalloy via doping Y2O3 nanoparticles. Journal of Materials Science & Technology. 2025;210:312–324. https://doi.org/10.1016/j.jmst.2024.04.085
Антон Михайлович Золотарёв – инженер Научно-образовательного центра «Конструкционные и функциональные материалы»
Россия, 195251, г. Санкт-Петербург, ул. Политехническая, 29
Виктория Александровна Нефёдова – инженер Научно-образовательного центра «Конструкционные и функциональные материалы»
Россия, 195251, г. Санкт-Петербург, ул. Политехническая, 29
Игорь Анатольевич Полозов – к.т.н., вед. науч.сотрудник Научно-образовательного центра «Конструкционные и функциональные материалы»
Россия, 195251, г. Санкт-Петербург, ул. Политехническая, 29
Анатолий Анатольевич Попович – д.т.н., проф., директор Института машиностроения, материалов и транспорта, профессор Научно-образовательного центра «Конструкционные и функциональные материалы»
Россия, 195251, г. Санкт-Петербург, ул. Политехническая, 29
Золотарев А.М., Нефёдова В.А., Полозов И.А., Попович А.А. Влияние оксида иттрия на микроструктуру и свойства сплава ВЖ159, полученного селективным лазерным плавлением. Известия вузов. Цветная металлургия. 2026;32(3):37-50. https://doi.org/10.17073/0021-3438.2026.511C.1790
Zolotarev A.M., Nefyodova V.A., Polozov I.A., Popovich A.A. Effect of yttrium oxide on the microstructure and properties of the VZh159 alloy produced by selective laser melting. Izvestiya. Non-Ferrous Metallurgy. 2026;32(3):37-50. (In Russ.) https://doi.org/10.17073/0021-3438.2026.511C.1790
 Послать статью по эл. почте (Необходимо имя пользователя (логин))
Связаться с автором (Необходимо имя пользователя (логин))
119049, Москва, Ленинский просп., д. 4, стр. 1, НИТУ МИСИС,
редакция журнала «Известия вузов. Цветная металлургия»
Телефон: +7 (495) 638-45-35
E-mail: izv.vuz@misis.ru, izv.vuz.2025@mail.ru